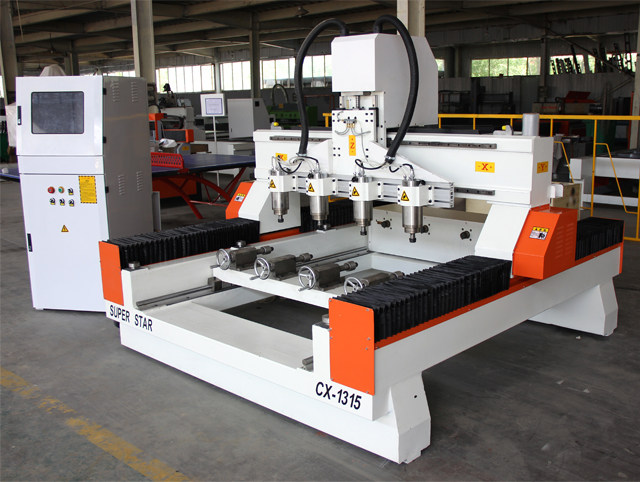
مینوفیکچرنگ دنیا میں، وقت کرنسی ہے. اے ملٹی اسپنڈل اور روٹری CNC راؤٹر کو ایک اعلیٰ حجم والے ورک ہارس کے طور پر ڈیزائن کیا گیا ہے، لیکن ایک کا مالک ہونا صرف آدھی جنگ ہے۔ دوسرا نصف یہ ہے کہ آپ اسے کس طرح استعمال کرتے ہیں۔
کیا آپ اپنی فیراری کو پہلے گیئر میں چلا رہے ہیں؟ بہت سی ورکشاپس غیر موزوں ٹول پاتھ، سست لوڈنگ کے اوقات، یا ناقص مواد کی تیاری کی وجہ سے اپنی مشین کی صلاحیت کا صرف 60% استعمال کرتی ہیں۔
یہ گائیڈ آپ کے ملٹی ہیڈ سیٹ اپ سے پیداواری صلاحیت کے ہر اونس کو نچوڑنے کے لیے قابل عمل، تکنیکی حکمت عملی فراہم کرتا ہے۔
مشین کی ترتیبات کو بہتر بنانا: 'سافٹ ویئر' سائیڈ
CAM سافٹ ویئر (جیسے ArtCAM، PowerMill، یا Aspire) میں کارکردگی شروع ہوتی ہے۔ یہاں چھوٹے ٹویکس فی ہفتہ گھنٹے بچاتے ہیں۔
1. 'Rapid Traverse' (G00) بلندیوں کو بہتر بنائیں
مسئلہ: 'Safe Z' کی اونچائی اکثر بہت زیادہ رکھی جاتی ہے (مثلاً، مواد سے 50mm اوپر)۔ ہر بار جب تکلا کسی نئی جگہ پر جانے کے لیے اٹھاتا ہے، یہ سیکنڈ ضائع کرتا ہے۔
درست کریں: محفوظ کلیئرنس کو کم سے کم محفوظ فاصلے تک کم کریں (مثلاً، گردش کے سب سے اونچے مقام سے 5 ملی میٹر یا 10 ملی میٹر اوپر)۔ 1,000 پیچھے ہٹنے والی نوکری سے زیادہ، یہ اہم وقت بچاتا ہے۔
2. فیڈ ریٹس اور چپ لوڈ کو زیادہ سے زیادہ کریں۔
مسئلہ: بہت آہستہ چلانے سے کاٹنے کی بجائے رگڑ (جلنے) کا سبب بنتا ہے۔
درست کریں: بہترین 'چِپ لوڈ' کا حساب لگائیں۔ ملٹی سپنڈل اور روٹری CNC راؤٹر ، گینٹری بھاری اور مستحکم ہے۔ جب تک آپ کا ٹولنگ اسے سنبھال سکتا ہے، فیڈ ریٹ (مثلاً 15,000 ملی میٹر فی منٹ) کو آگے بڑھانے سے نہ گھبرائیں۔
3. اسمارٹ ٹول پاتھ کی حکمت عملی
روٹری حکمت عملی: معیاری راسٹر (آگے پیچھے) نقش و نگار کے بجائے، اسپائرل مشیننگ کا استعمال کریں۔ روٹری حصوں کے لیے یہ آلے کو لکڑی کے ساتھ مسلسل رابطے میں رکھتا ہے، ہر پاس کے اختتام پر سرعت اور سستی پر ضائع ہونے والے وقت کو ختم کرتا ہے۔
ورک فلو آپٹیمائزیشن: 'ہارڈ ویئر' سائیڈ
مشین تیز ہے، لیکن کیا آپریٹر برقرار ہے؟ 'سپنڈل ڈاؤن ٹائم' کو کم کرنا بہت ضروری ہے۔
1. فوری تبدیلی کے فکسچر (جگس)
رکاوٹ: دستی طور پر 8 مختلف ورک پیس کو نیچے کرنے میں 20 منٹ لگ سکتے ہیں۔
حل: نیومیٹک کلیمپس یا فوری ریلیز ٹوگل کلیمپس میں سرمایہ کاری کریں۔ اگر آپ لوڈنگ کے وقت کو 20 منٹ سے کم کر کے 5 منٹ کر سکتے ہیں، تو آپ کو ہر 4 سائیکلوں میں ایک اضافی گھنٹہ پیداوار حاصل ہوتی ہے۔
2. پینڈولم پروسیسنگ (فلیٹ میزوں کے لیے)
حکمت عملی: اگر آپ کی مشین میں ایک بڑی میز ہے، تو اسے دو زونوں میں تقسیم کریں۔ جب مشین زون A کو کاٹ رہی ہے، آپریٹر زون B کو اتارتا اور دوبارہ لوڈ کرتا ہے۔ اس کے نتیجے میں صفر ڈاؤن ٹائم ہوتا ہے ۔ مشین کے لیے
3. آلے کی بحالی
حقیقت: ایک پھیکا ٹول آہستہ سے کاٹتا ہے اور بعد میں مزید سینڈنگ کی ضرورت ہوتی ہے۔
درست کریں: چلنے کے اوقات کی بنیاد پر ٹول کی تبدیلی کا سخت شیڈول نافذ کریں، نہ کہ صرف اس وقت جب ٹول ٹوٹ جائے۔ مسلسل تیز ٹولز تیزی سے فیڈ کی شرح اور بہتر تکمیل کے معیار کی اجازت دیتے ہیں۔
مواد کا انتخاب: مستقل مزاجی بادشاہ ہے۔
ملٹی سپنڈل مشینوں کے لیے، یکسانیت غیر گفت و شنید ہے۔
1. مستقل اسٹاک کے طول و عرض
یہ کیوں اہم ہے: اگر آپ میز کی 8 ٹانگیں موڑ رہے ہیں، اور ایک لاگ دوسروں سے 5 ملی میٹر موٹا ہے، تو آپ کو سب سے زیادہ گھنے لاگ کے لیے 'Safe Z' سیٹ کرنا چاہیے۔ اس کا مطلب ہے کہ دوسرے 7 سپنڈلز پہلے چند گزرگاہوں کے لیے 'ہوا کاٹ رہے ہیں'، وقت ضائع کر رہے ہیں۔
تجویز: اپنے اسٹاک (پلاننگ یا رف موڑ) کو پہلے سے پروسیس کریں تاکہ یہ یقینی بنایا جا سکے کہ تمام خالی جگہیں CNC سے ٹکرانے سے پہلے ایک جیسی ہیں۔
2. لکڑی کی نمی کا مواد
یہ کیوں اہمیت رکھتا ہے: گیلی لکڑی چپ کے بجائے 'فز' کی طرف مائل ہوتی ہے، اس کے لیے سست رفتار اور وسیع پوسٹ پروسیسنگ (سینڈنگ) کی ضرورت ہوتی ہے۔
تجویز: بھٹے پر خشک لکڑی کا استعمال کریں (6-8% نمی)۔ یہ کلینر کو کاٹتا ہے، تیز رفتار فیڈ ریٹ کی اجازت دیتا ہے، اور آپ کے سینڈنگ ڈیپارٹمنٹ پر بوجھ کو کم کرتا ہے۔
نتیجہ: کارکردگی ایک نظام ہے۔
پیداواری کارکردگی کو بہتر بنانا 'فاسٹ فارورڈ' بٹن دبانے کے بارے میں نہیں ہے۔ یہ آپ کے سافٹ ویئر کی ترتیبات، آپریٹر کے ورک فلو، اور آپ کے مواد کی تیاری کے بارے میں ہے۔
ان حکمت عملیوں کو نافذ کرنے سے، آپ کا ملٹی سپنڈل اور روٹری CNC راؤٹر ایک مشین سے منافع پیدا کرنے والے نظام میں تبدیل ہو جاتا ہے۔
Q1: کیا فیڈ کی شرح میں اضافہ میرے بٹس کو توڑ دے گا؟
ج: ضروری نہیں۔ بٹس عام طور پر گرمی کی وجہ سے ٹوٹتے ہیں (بہت سست حرکت) یا کمپن (ڈھیلا ہولڈ ڈاؤن)، نہ صرف رفتار۔ اگر آپ صحیح 'چِپ لوڈ' کو برقرار رکھتے ہیں، تو آپ تیز اور ٹھنڈے دوڑ سکتے ہیں۔
Q2: میں 8 سپنڈلز کے لیے دھول جمع کرنے کو کیسے ہینڈل کروں؟
A: معیاری دھول جمع کرنے والے جدوجہد کر سکتے ہیں۔ اس بات کو یقینی بنائیں کہ آپ کے پاس ایک اعلی-CFM صنعتی دھول جمع کرنے والا ہے اور یہ کہ ہر اسپنڈل کی نالی متوازن ہے۔ دھول سے بھرے جوتے آگ لگنے اور ختم ہونے کا سبب بن سکتے ہیں۔
Q3: کیا کسی مختلف مشین پر رف کاٹنا بہتر ہے؟
A: بہت گہری نقش و نگار کے لیے، ہاں۔ سی این سی پر ڈالنے سے پہلے فضلہ کی لکڑی کا بڑا حصہ نکالنے کے لیے سستے بینڈ آر کا استعمال مشینی وقت کے گھنٹوں کو بچا سکتا ہے اور آپ کی مہنگی سی این سی موٹرز کی زندگی کو بڑھا سکتا ہے۔
Q4: روٹری کارکردگی کے لیے کون سا سافٹ ویئر بہترین ہے؟
A: پاور مل اور ماسٹر کیم جدید 4 محور بیک وقت ٹول پاتھ کے لیے بہترین ہیں۔ معیاری فرنیچر ٹانگوں کے لیے، ArtCAM یا Aspire کافی اور سیکھنے میں آسان ہیں۔